عربى
 English
 русский
 Deutsch
 عربى
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
لا يتم قطع معظم براغي الفولاذ المقاوم للصدأ من مخزون القضبان. يتم تشكيلها على البارد من الأسلاك بسرعات قد تفاجئ العديد من المهندسين، ثم يتم لف الخيوط وتنظيفها وفحصها. تترك كل خطوة بصمة على المسمار النهائي: تدفق الحبوب، تشطيب السطح، دقة الخيط، وأداء التآكل. في هذه المقالة، كلمة المسمار تغطي البراغي وغيرها من أدوات التثبيت الملولبة ذات الرأس. إذا فهمت العملية، فيمكنك طرح أسئلة أفضل حول الأجزاء التي تشتريها والتعرف على السبب الذي يجعل برغيين لهما أبعاد متماثلة يتصرفان بشكل مختلف تمامًا في نفس المجموعة.
محتوى
يبدأ كل برغي كقضيب من أسلاك الفولاذ، يبلغ قطره عادة 5.5 مم إلى 25 مم، ويتم توفيره بدرجات مختارة للقوة ومقاومة التآكل. الدرجات الأوستنيتي الأكثر شيوعًا لمثبتات الفولاذ المقاوم للصدأ هي 304/304L و316/316L. يحتوي الصف 316L على الموليبدينوم، الذي يعمل على تحسين مقاومة الكلوريدات والأحماض، مما يجعله الخيار المفضل للبيئات البحرية والكيميائية وتجهيز الأغذية. قبل التشكيل، يتم تخليل القضيب لإزالة القشور، وتغليفه بمادة تشحيم سحب مناسبة، ويتم سحبه من خلال سلسلة من قوالب الكربيد للوصول إلى القطر الدقيق المطلوب لحجم المسمار الذي يتم تصنيعه.
سحب الأسلاك لا يتعلق فقط بالقطر. كما أنه يتحكم في حجم الفراغ الذي سيملأ قالب الرأس وصلابة السلك التي يمكن للرأس التعامل معها. قد يتشقق السلك القوي جدًا في قالب الرأس؛ قد لا يملأ السلك الناعم جدًا زوايا الرأس الحادة. ولهذا السبب تقوم الشركة المصنعة بفحص شهادات المواد الواردة وقوة الشد وعيوب السطح قبل الإنتاج.
العنوان البارد هو جوهر التصنيع الحديث للبراغي. يتم قطع طول السلك المسحوب إلى الوزن الفارغ الدقيق، ونقله من خلال سلسلة من القوالب، وضربه بلكمات بسرعة عالية. يجبر التأثير الفولاذ على التدفق إلى شكل الرأس. يمكن تشكيل الرؤوس السداسية، ورؤوس المقلاة، والرؤوس الغاطسة، والفلنجات، والرقبة المربعة دون تسخين المعدن. نظرًا لأن المادة تتدفق، فإن البنية الحبيبية تتبع محيط الرأس بدلاً من أن تنقطع عن طريق القطع. هذا هو السبب الرئيسي وراء كون المسمار ذو الرأس البارد أقوى وأكثر موثوقية من المسمار المُشكل من نفس المادة.
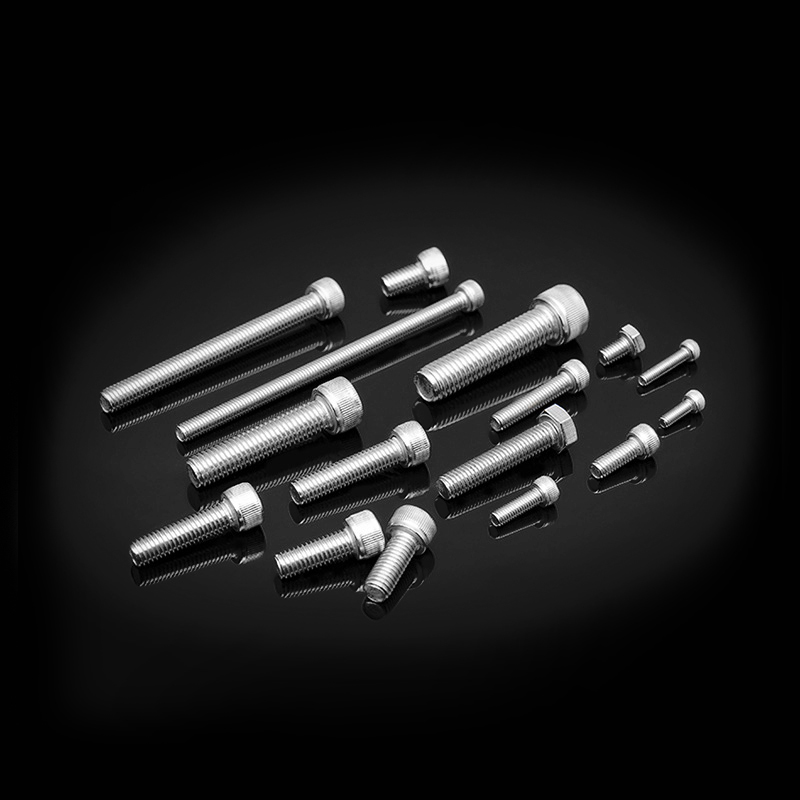
أحد الأمثلة الشائعة للرأس المشكل على البارد هو برغي غطاء رأس المقبس السداسي. لا يتم طرح المقبس السداسي الداخلي من فراغ آلي؛ يتم بثقه في الرأس، مما يحافظ على استمرارية بنية الحبوب.
 DIN 912 مسامير غطاء رأس مقبس سداسي من الفولاذ المقاوم للصدأ يقوم الرأس البارد بقذف التجويف السداسي الداخلي، مما يحافظ على استمرارية بنية الحبوب. مناسب لتوصيلات المعدات الميكانيكية التي تتطلب تركيب عزم الدوران والتثبيت القوي تحت الأحمال العالية. عرض المنتج →
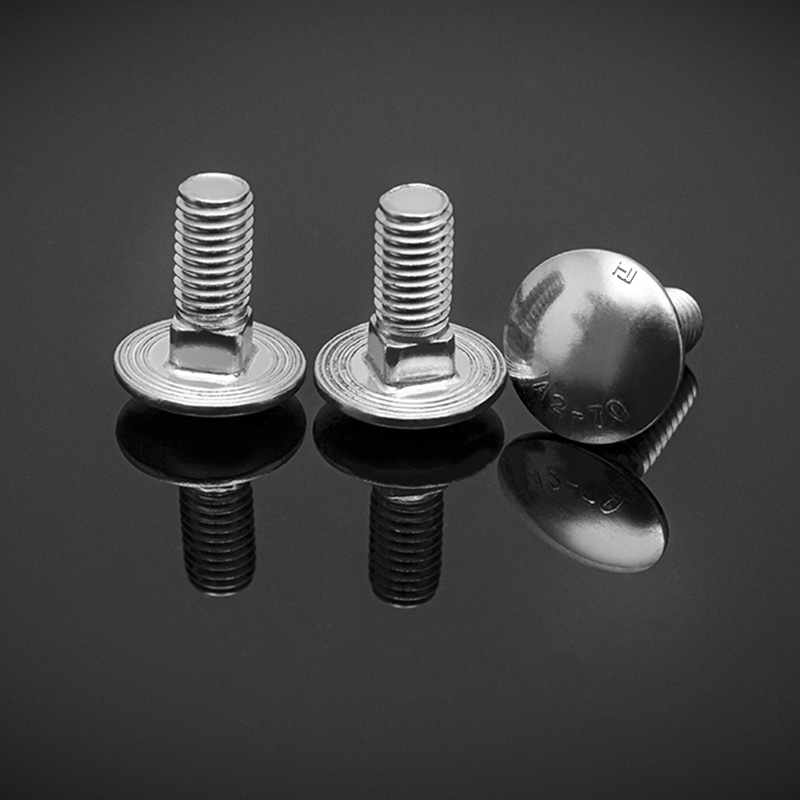
تنتج المعالجة الباردة أيضًا أشكالًا خاصة للرأس مثل الرؤوس الفطرية ذات الرقبة المربعة، والتي غالبًا ما تستخدم في الأخشاب والوصلات الهيكلية، والأشكال الهندسية غير القياسية التي لا يمكن قطعها اقتصاديًا.
بعد تشكيل الرأس، لا يحتوي الفراغ على خيوط. والخطوة التالية هي لف الخيط، وتسمى أيضًا تشكيل الخيط. يتم ضغط الفراغ بين قوالب مسطحة أو بين قوالب أسطوانية دوارة تكون حوافها وأخاديدها صورة طبق الأصل للخيط المطلوب. عندما تضغط القوالب على الفولاذ، يتم دفع المادة إلى الخارج لتشكل الجذور والقمم. لا توجد رقائق ولا خسارة مادية.
المواضيع المدرفلة لها العديد من المزايا:
يقتصر قطع الخيوط على الأقطار الكبيرة جدًا أو العينات أو المواد التي لا تتمتع بالليونة الكافية للتدحرج. بالنسبة لمعظم براغي الفولاذ المقاوم للصدأ بأحجام M2 إلى M20، فإن اللف هو المعيار.
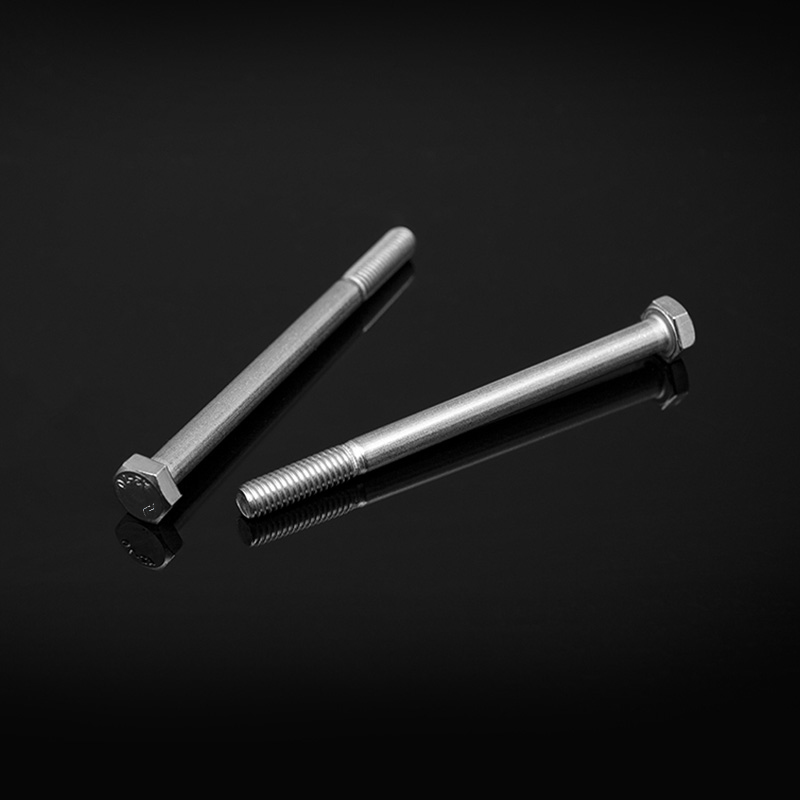
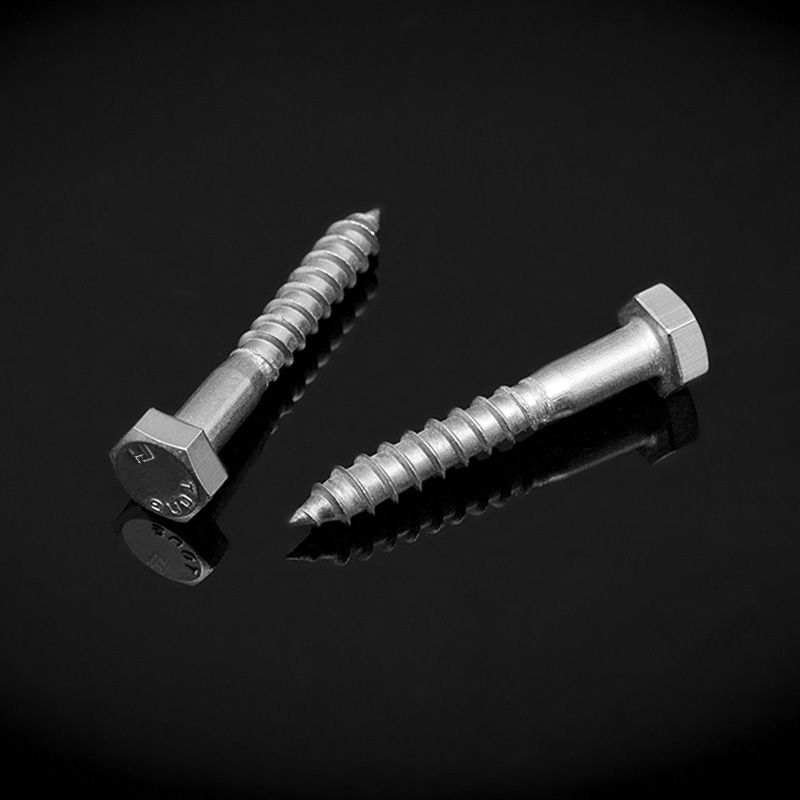
تعتبر براغي الرأس السداسية الملولبة بالكامل المنتجة وفقًا للمعيار DIN 933 مثالًا نموذجيًا: الرأس بارد الرأس ويتم لف الطول الكامل للساق في تمريرة واحدة.
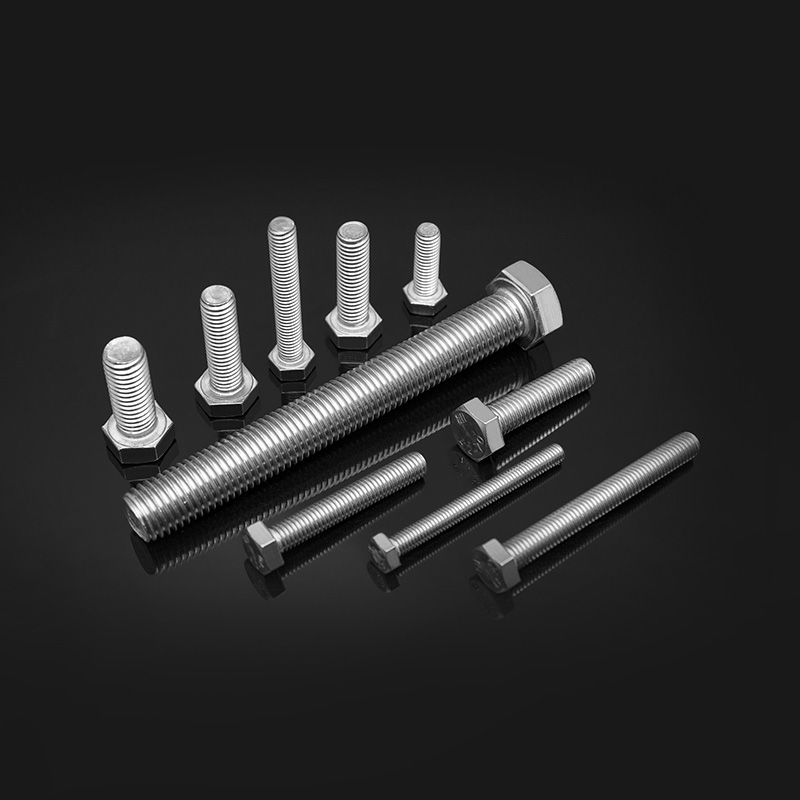 DIN 933 مسامير رأس سداسية من الفولاذ المقاوم للصدأ ذات خيط كامل يوفر التصميم الملولب بالكامل اتصالاً قويًا للتطبيقات الثقيلة. رأس بارد وخيط ملفوف في مسار واحد، مناسب للمعدات الثقيلة والآلات الصناعية والبناء. عرض المنتج →
أحد المفاهيم الخاطئة الشائعة هو أن مسامير الفولاذ المقاوم للصدأ يتم تقويتها بواسطة المعالجة الحرارية في الفرن. في الواقع، لا يمكن تصلب الدرجات الأوستنيتي مثل 304 و316L عن طريق المعالجة الحرارية؛ قوتها تأتي من العمل البارد الناجم عن سحب الأسلاك والرأس البارد. يمكن تطبيق معالجة بدرجة حرارة منخفضة لتخفيف الضغط المتبقي بعد التشكيل الشديد، ويمكن للتليين استعادة الليونة إذا كانت المادة قد تصلبت كثيرًا.
يختلف الفولاذ المقاوم للصدأ المارتنسيتي مثل 410 أو 420: فهو يتم تصليده عن طريق التبريد والتلطيف ويستخدم عند الحاجة إلى صلابة أعلى ومقاومة التآكل. بالنسبة للمثبتات الأوستنيتي الصناعية، فإن العبارة A2-70 أو A4-80 تخبرك بالفعل بفئة الملكية، والتي يتم تحقيقها من خلال العمل البارد.
بعد التشكيل والمعالجة الحرارية، يتم تنظيف البراغي لإزالة مواد التشحيم والدقائق المعدنية، ثم تخميلها في حمام حامض النيتريك أو الستريك. يعمل التخميل على إذابة الحديد الحر من السطح وتعزيز طبقة أكسيد الكروم الطبيعية التي تمنح الفولاذ المقاوم للصدأ مقاومته للتآكل. للحصول على سطح أكثر سطوعًا ونعومة، قد يتم تحديد التلميع الكهربائي.
يتم تشغيل مراقبة الجودة من السلك الوارد إلى الكرتون المعبأ. في خطوط الإنتاج لدينا، نقوم بمراقبة الحجم الفارغ، وملء الرأس، وقطر خطوة الخيط، والصلابة، وحالة السطح المرئي. يتم اختبار العينات العشوائية النهائية وفقًا للمعايير المعمول بها. يلخص الجدول أدناه عمليات التحقق الشائعة.
| تحقق | ما يتحقق | طريقة شائعة |
|---|---|---|
| دقة الأبعاد | ارتفاع الرأس، عرض الرأس، قطر خطوة الخيط | الفرجار، مقاييس التوصيل، المقارنة البصرية |
| القوة الميكانيكية | الحمل والدليل، قوة الشد | آلة اختبار الشد |
| صلابة | مقاومة المسافة البادئة | اختبار فيكرز أو روكويل |
| مقاومة التآكل | مقاومة الصدأ الأحمر | اختبار رش الملح |
| جودة السطح | نتوءات، شقوق، علامات الموت | الفحص البصري، المجهر، اختبار الجسيمات المغناطيسية |
تلعب المعايير دورًا كبيرًا. يحدد المعيار ISO 3506-1 فئات الخصائص للمثبتات المصنوعة من الفولاذ المقاوم للصدأ: A2-70 يعني مثبتًا من النوع الأوستنيتي 304 مع قوة شد لا تقل عن 700 ميجا باسكال، بينما يشير A4-80 إلى مثبت من النوع 316 بقوة 800 ميجا باسكال. سيقوم المورد المسؤول بوضع علامة على الرأس عندما يسمح الشكل بذلك وسيقدم شهادات اختبار مدعومة بسجلات يمكن تتبعها.
إن معرفة كيفية صنع البراغي يغير طريقة شرائها. عادةً ما يكون أداء البراغي ذات الرأس البارد والمدلفنة بالخيوط أفضل من البراغي المقطوعة أو الآلية تحت أحمال التعب، لذلك فهي مفضلة في المحركات وعربات السكك الحديدية وتوربينات الرياح والهياكل الفولاذية. لكن العملية لا تعمل بشكل جيد إلا عندما يكون السلك نظيفًا، ويتم صيانة القوالب، ويكون برنامج الفحص حقيقيًا.
قبل تقديم الطلب، اطلب شهادات المواد وعلامات فئة الملكية وتقارير اختبار الأبعاد وبيانات رش الملح. قم بزيارة المصنع أو اطلب دليل فيديو للإنتاج. يمكن أن تترك القوالب البالية ذات الرأس البارد شقوقًا تحت الرأس غير مرئية للعين المجردة، وقد تمر الدفعة السيئة بفحص بسيط للأبعاد مع إخفاء العيوب الداخلية. سيوضح لك المورد الجدير بالثقة كيفية التحكم في هذه المخاطر.
لتحديد المواصفات العملية لتطبيقك، يمكنك قراءة موقعنا دليل لاختيار مسامير الفولاذ المقاوم للصدأ .
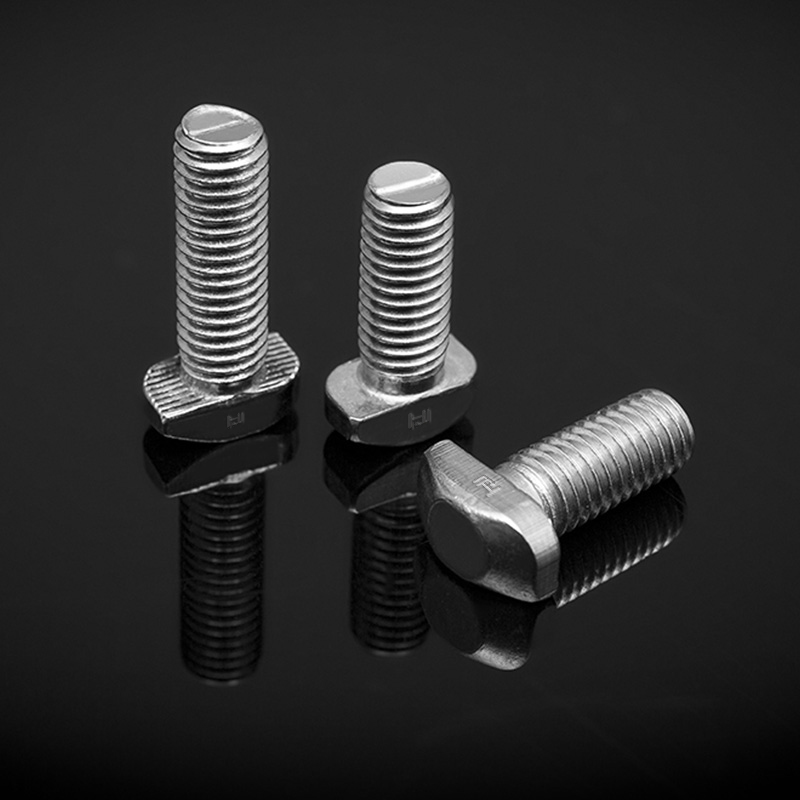
يتم أيضًا تصنيع أشكال الرأس الخاصة بنفس العملية. على سبيل المثال، يكون رأس الفطر ذو الرقبة المربعة ذو رأس بارد مع طوق مربع أسفل الرأس لمنع الدوران في الوصلات الخشبية أو الهيكلية.
 DIN 603 مسامير برقبة مربعة من الفولاذ المقاوم للصدأ برأس الفطر رأس نصف دائري مع رقبة مربعة يمنع الدوران، مثالي للمفاصل الخشبية والمعدنية. يناسب الخيط القصير المواد الأكثر ليونة مثل الخشب، ويستخدم في الأثاث والوصلات الهيكلية. عرض المنتج →
هذا هو نوع الاختلاف الذي يثبت أن الشركة المصنعة تفهم تصميم الأدوات، وليس فقط معايير الكتالوج.
تصنيع المسمار هو نظام تشكيل دقيق. بمجرد أن تعرف كيف يتم تصنيع البراغي، يمكنك تقييم المورد من خلال جودة الأسلاك الخاصة به، وحالة قوالبه، واستقرار لف الخيوط، واكتمال بيانات الفحص الخاصة به. وهذا أكثر أهمية بكثير من مقارنة الأسعار وحدها.
خيط التسامح: 6g معيار DIN 13-15 、 DIN 13-12 قطر قضيب د D≤M20 : A2-70 、 A4-70 ; M20 < D≤M39 : A2-50 、 A4-50 ; D≥M39 : C3 、 C4 ; D < M39
انظر التفاصيل
جميع Jiangsu Huajie Stainless Steel Products Co., Ltd.حقوق الطبع والنشر ©